-
+86-15325209788
- 1285503185@qq,com


Продукция
-
Электрофорезная краска для металлических изделий
-
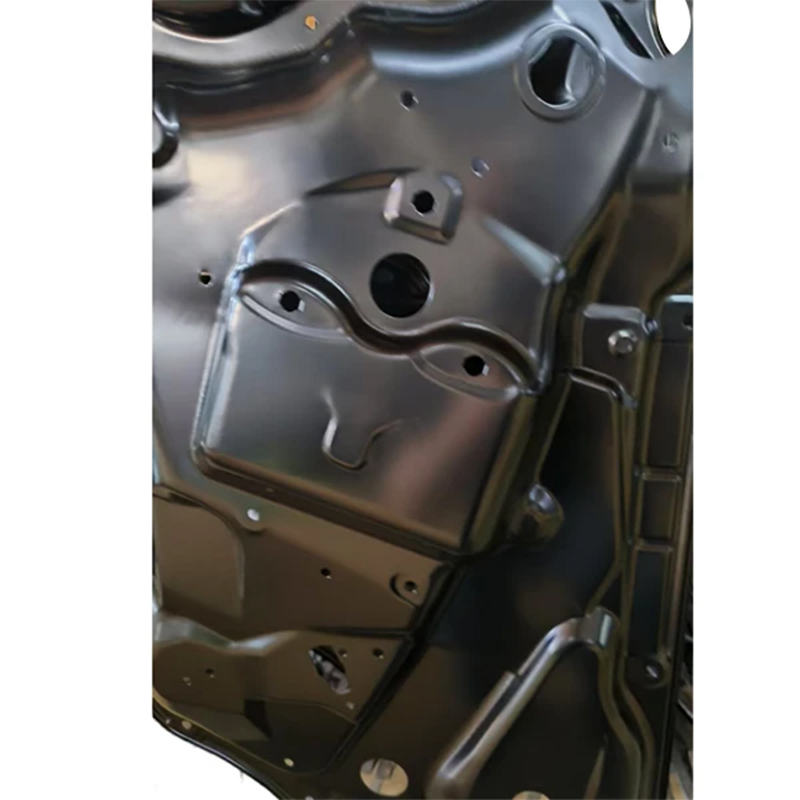
Катодное электрофорезное нанесение покрытия
-
Водорастворимая катодная электрофорезная краска
-
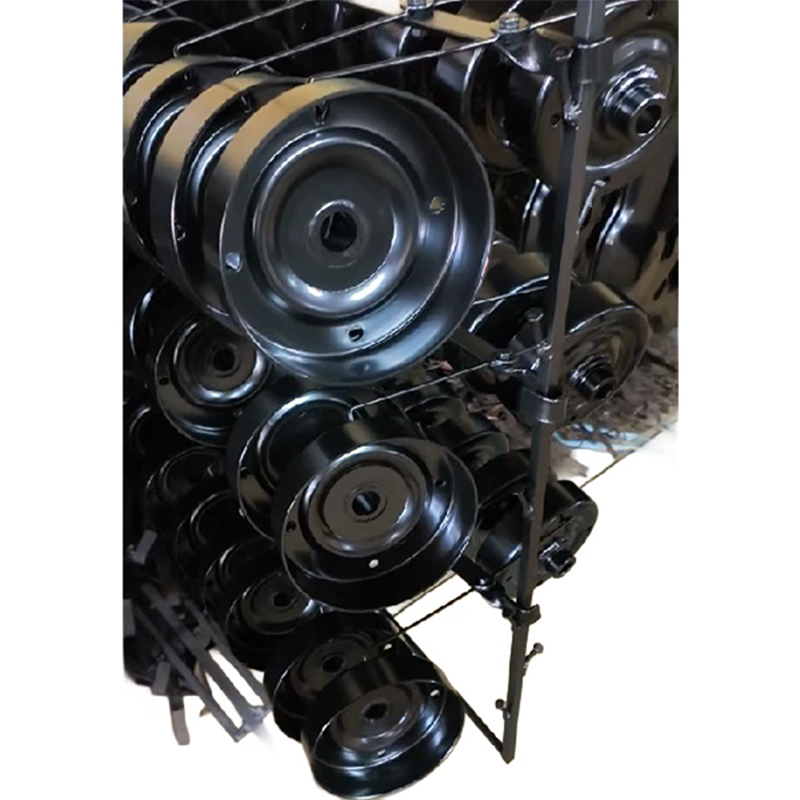
Электрофоретическое нанесение покрытия
-
Электрофорезное покрытие покрытия для алюминиевых профилей
-
Высокоглянцевая электрофорезная краска
-
Электрофорезное покрытие для бытовой техники
-
Катодная электроосаждаемая краска
-
Водорастворимая антикоррозионная краска
-
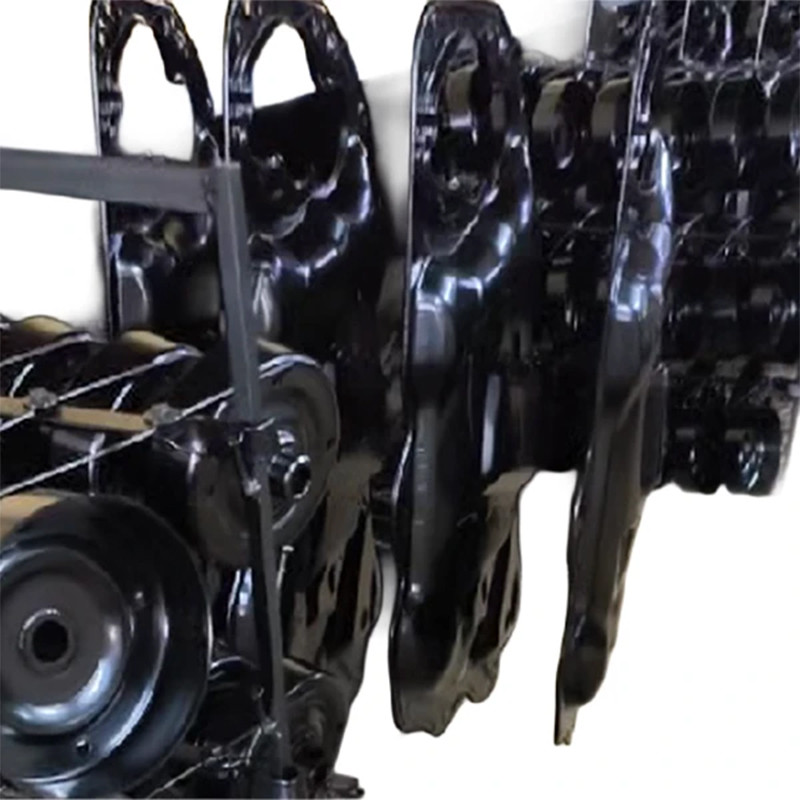
Двухкомпонентное водно-дисперсионное покрытие
-
Водорастворимое промышленное покрытие
-
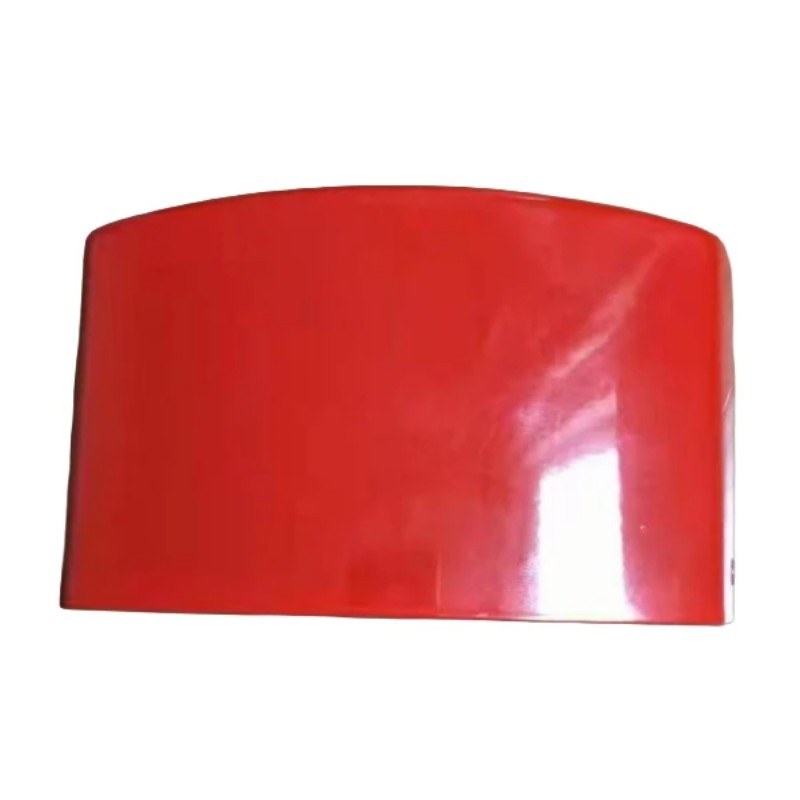
Водорастворимая электрофорезная краска ярко-красного цвета
-
Прозрачный электрофорезный материал
-
Катодное электроосаждаемое покрытие
-
Толстоплёночное электроосаждаемое покрытие
-
Эпоксидная электрофорезная краска
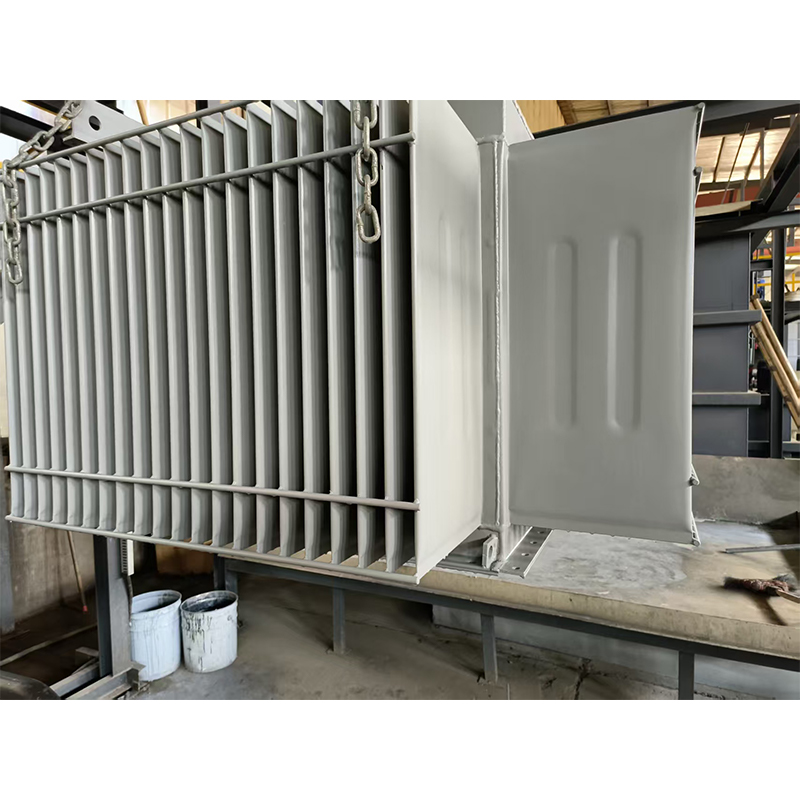
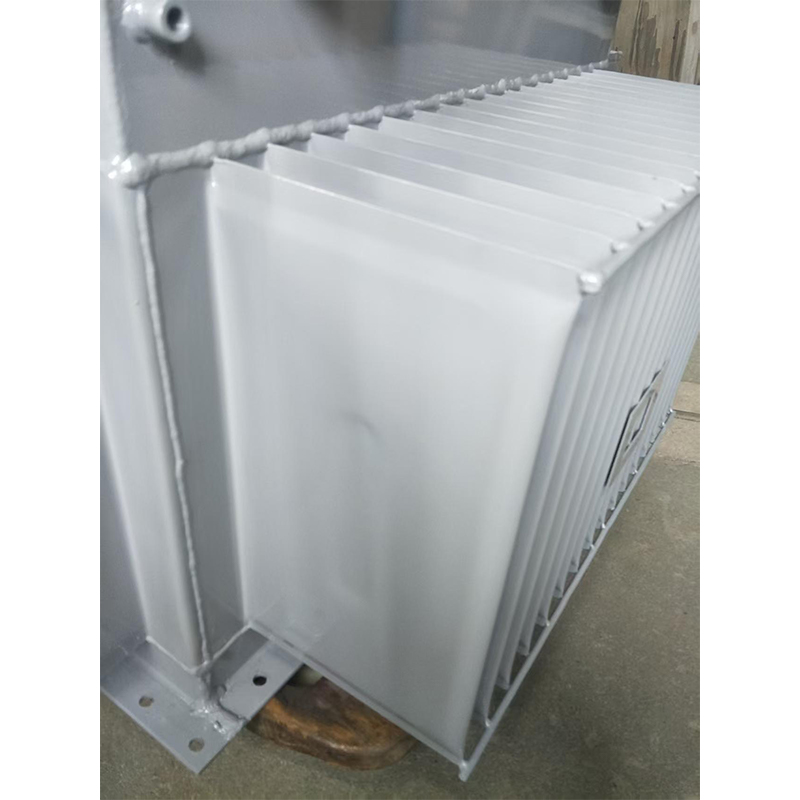
Электрофоретическое напыление
Превосходная адгезия не только обеспечивает надёжное сцепление покрытия с поверхностью, но и значительно повышает коррозионную стойкость.
Описание
маркер
Подробное описание
Превосходная адгезия не только обеспечивает надёжное сцепление покрытия с поверхностью, но и значительно повышает коррозионную стойкость. Прочное сцепление предотвращает боковое распространение влаги и кислорода под плёнкой покрытия. Даже при появлении царапин коррозия ограничивается небольшой локальной зоной. Один из наших заказчиков требовал стойкость к солевому туману в течение 720 часов. Для стандартной продукции требовалось формирование плёнки толщиной 25 мкм. При использовании нашего покрытия благодаря исключительной адгезии достаточно толщины 18–20 мкм. Это означает экономию 20 % лакокрасочного материала. Время нанесения также сокращается, что повышает производительность. Именно в этом заключается дополнительное преимущество высокой адгезии: вы одновременно снижаете затраты, повышаете эффективность и улучшаете технологические показатели.
Надёжное сцепление покрытия с металлической поверхностью
В данном продукте мы делаем акцент на одном ключевом преимуществе — высокой адгезии. Он разработан для решения проблемы отслаивания покрытия, которое обычно вызывается ударами, механическими воздействиями или перепадами температур. Почему это так важно? Адгезия является основой всех остальных свойств. Если сцепление слабое, даже самая лучшая антикоррозионная защита бесполезна. Если покрытие отслаивается, что тогда защищать? Мы применяем химические принципы для обеспечения прочного соединения покрытия с металлом. Мы используем молекулярный дизайн и технологии поверхностного взаимодействия. Достигаемый нами уровень адгезии является одним из лучших в отрасли. Покрытие надёжно удерживается как на гладкой нержавеющей стали, так и на трудно обрабатываемой оцинкованной стали.
Три механизма сцепления
Мы называем эту технологию «многоканальной анкеровкой». Фиксация покрытия обеспечивается за счёт совместного действия трёх сил.
Во-первых, мы вводим в состав смолы большое количество полярных групп. Эти полярные группы действуют как микроскопические «крючки», образуя химические связи с поверхностью металла. Мы называем этот механизм «химической анкеровкой».
Во-вторых, мы добавляем специальный силановый агент. Он выполняет функцию молекулярного моста: один его конец соединяется с металлом, а другой — со смолой. Мы называем этот механизм «связующей анкеровкой» (силановым связыванием).
В-третьих, мы контролируем размер частиц. Мельчайшие частицы проникают в микропоры металлической поверхности. После отверждения они действуют подобно корням, врастающим в почву. Мы называем этот механизм «механической анкеровкой».
В процессе производства мы используем специализированное оборудование — рентгеновский фотоэлектронный спектрометр (XPS) — для анализа химических связей на границе раздела фаз. Это гарантирует, что каждая партия продукции обеспечивает прочное соединение с металлом.
Данные, подтверждающие превосходство
Наши показатели адгезии значительно превышают отраслевые стандарты. На гладкой поверхности нержавеющей стали 304 результат испытания на адгезию методом решётчатых надрезов достигает наилучшего значения — 0 класс. Мы наносим сетку надрезов и проводим тест с липкой лентой; ни один квадрат не отслаивается. При испытании на отрыв от углеродистой стали значения превышают 15 МПа. Для сравнения: прочность сцепления керамической плитки со стеной составляет всего 2–3 МПа. Что ещё более важно, разрушение в 100 % случаев носит когезионный характер. Это означает, что разрыв происходит внутри самого покрытия, а не между покрытием и металлом. Сцепление настолько прочное, что покрытие скорее разорвётся само, чем отделится от металлической подложки. Мы также проводим испытания на термический удар — 10 циклов от –40 °С до +80 °С. После испытаний адгезия сохраняется на уровне более 95 %.
| Параметр производительности | Стандарт испытаний | Наш результат |
| Адгезия методом отрыва | ISO 4624 | > 15 МПа |
| Адгезия методом решётчатых надрезов | ISO 2409 | 0 (наилучший) |
| Адгезия после термоудара | — | > 95 % |
| Адгезия после кипячения в воде | — | 0 (наилучший) |
Рабочие характеристики в экстремальных условиях
Сохранение адгезии в агрессивных средах имеет особое значение. Мы проводим ряд экстремальных испытаний. После 1000 часов испытания во влажной камере адгезия остаётся неизменной. После 500 часов солевого тумана сцепление в области царапин сохраняется на высоком уровне. После 2 часов кипячения в воде покрытие не пузырится и не отслаивается. Адгезия по методу решётчатых надрезов сохраняется на уровне 0. Один из наших клиентов производит баки для водонагревателей. Их покрытие должно выдерживать испытание кипящей водой. Они опробовали продукцию нескольких поставщиков, но покрытия либо пузырились, либо теряли адгезию. С нашим продуктом они успешно прошли испытания. Такие свойства делают покрытие идеальным для компонентов, работающих в условиях высоких температур и повышенной влажности, включая водонагреватели, радиаторы и детали посудомоечных машин.
Лучшая антикоррозионная защита с меньшим расходом материала
Превосходная адгезия не только обеспечивает надёжное сцепление покрытия с поверхностью, но и значительно повышает коррозионную стойкость. Прочное сцепление предотвращает боковое распространение влаги и кислорода под плёнкой покрытия. Даже при появлении царапин коррозия ограничивается небольшой локальной зоной. Один из наших заказчиков требовал стойкость к солевому туману в течение 720 часов. Для стандартной продукции требовалось формирование плёнки толщиной 25 мкм. При использовании нашего покрытия благодаря исключительной адгезии достаточно толщины 18–20 мкм. Это означает экономию 20 % лакокрасочного материала. Время нанесения также сокращается, что повышает производительность. Именно в этом заключается дополнительное преимущество высокой адгезии: вы одновременно снижаете затраты, повышаете эффективность и улучшаете технологические показатели.
связаться с нами
Сопутствующие популярные продукты
Водорастворимая катодная электрофорезная краска
Водоразбавляемые катодно-электрофоретические краски — это наша основная линейка продуктов, отличающаяся экологичностью. В качестве основной дисперсионной среды в них используется вода, что позволяет значительно снизить содержание органических растворителей и полностью соответствовать как внутренним требованиям по выбросам, так и международным экологическим стандартам для экспорта.
Прозрачный электрофорезный материал
Прозрачная электрофоретическая краска — это разработанный нами специально для защитного покрытия металлических оснований прозрачный продукт для катодного электрофоретического нанесения, отличающийся высокой светопроницаемостью и длительным сохранением блеска.
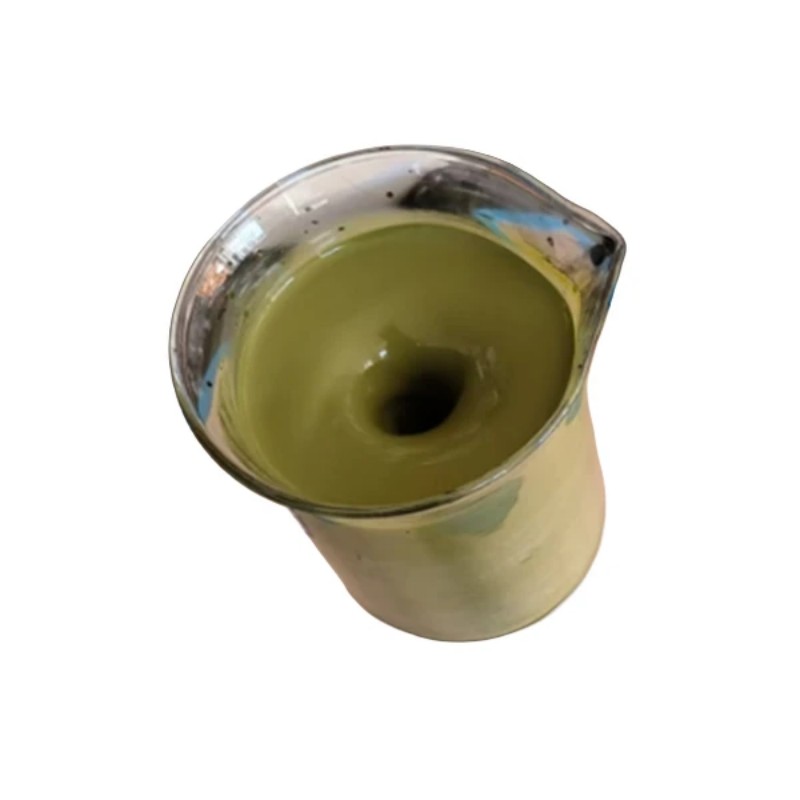
Электрофоретическое покрытие военно-зелёного цвета
Данный продукт соответствует американским военным стандартам MIL-PRF-85582D и MIL-DTL-53039. Основным материалом является эпоксидная смола с высокой плотностью сшивания, что обеспечивает стабильность продукта в экстремальных условиях.
Зелёное водно-дисперсионное покрытие
Наше экологичное водоразбавляемое покрытие (CJ-11 двухкомпонентное катодное электрофоретическое покрытие, экологичная версия) представляет собой цветное водоразбавляемое электрофоретическое покрытие, разработанное специально для мирового рынка экологически чистых продуктов, и входит в нашу основную линейку эпоксидных электрофоретических покрытий.
Электрофорезная краска для металлических изделий
В данном продукте используется стандартная эпоксидно-изоцианатная система, в которой смола со средней плотностью обеспечивает оптимальный баланс между твердостью и гибкостью, что делает её пригодной для использования на различных металлических изделиях.
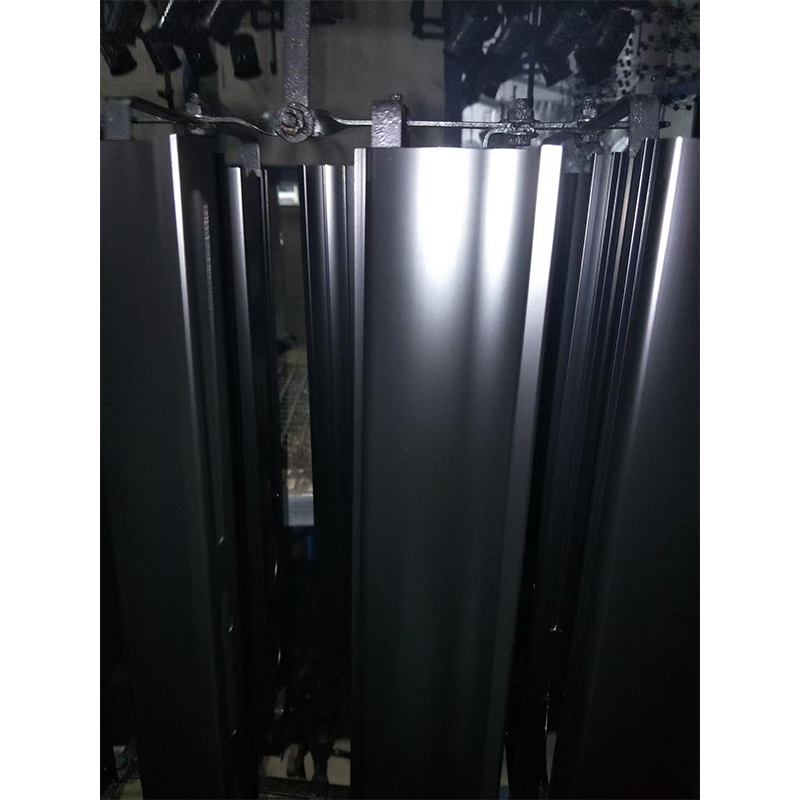
Электроосаждённое покрытие для металлической фурнитуры
Покрытие для гальванического осаждения на основе оборудования — это универсальный катодный электрофорезный продукт высокой стоимости и эффективности, разработанный нами специально для отрасли обработки металлических изделий.
Водорастворимый прозрачный лак
Прозрачный лак на водной основе — это новый вид лакокрасочного покрытия, в котором в качестве разбавителя используется чистая вода, а в качестве основного пленкообразующего вещества — экологически безопасные водорастворимые смолы (например, водорастворимые акриловые или полиуретановые смолы).
Электрофорезное покрытие для бытовой техники
Данное изделие изготовлено на основе смешанной эпоксидно-акриловой смолы. Оно сохраняет превосходные антикоррозийные свойства эпоксидной смолы и одновременно обладает эстетичным внешним видом акриловой смолы.
Водорастворимая антикоррозионная краска
Антикоррозионная краска на водной основе — это экологически безопасное высокоэффективное покрытие, в котором вода выступает в качестве основной дисперсионной среды и разбавителя.
Антикоррозионное электрофорезное покрытие
Антикоррозионное электрофорезное покрытие представляет собой высокоэффективный катодный электрофорезный материал, разработанный специально для эксплуатации в условиях интенсивной коррозии.
Эпоксидное E-покрытие
Эпоксидное E-покрытие, профессиональное наименование — катодное электроосажденное грунтовочное покрытие (Electro-deposition Coating, сокращённо E-coat), представляет собой передовую технологию нанесения защитных покрытий.
Электрофоретическое нанесение покрытия
Некоторые металлы не выдерживают высоких температур — к ним относятся отдельные марки алюминия, магния и композиционные материалы.
Двухкомпонентное водно-дисперсионное покрытие
Для деталей с высоким коэффициентом трения, таких как дверные замки и инструменты, мы используем универсальный отвердитель. Это обеспечивает чрезвычайно высокую плотность сшивания.
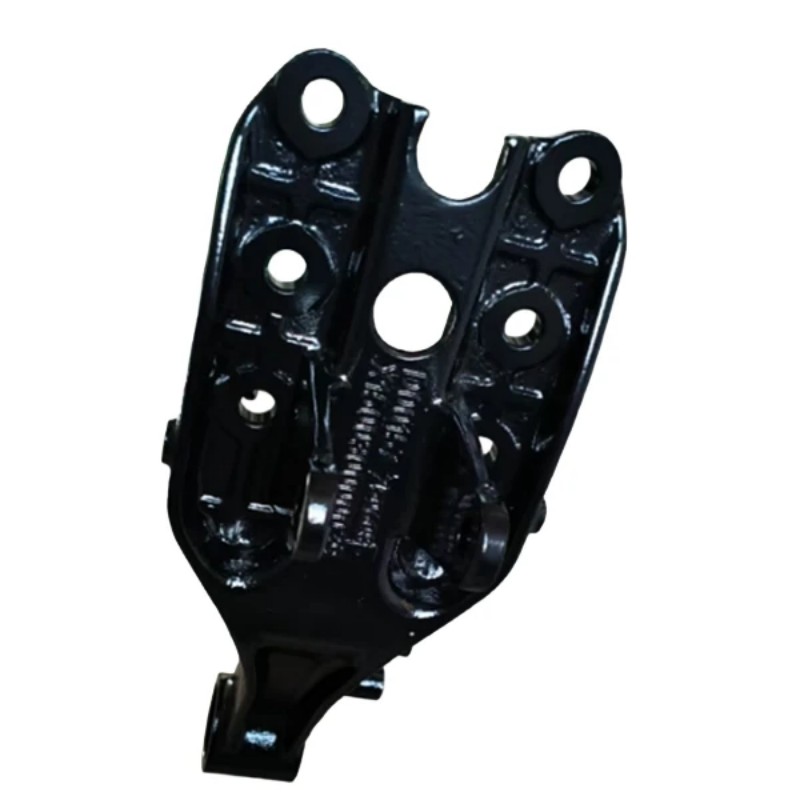
Электрофорезный материал для автомобильной промышленности
В данном продукте используется эпоксидно-изоцианатная система с высокой коррозионной стойкостью. Мы применяем многофункциональные смолы для достижения высокой плотности сшивания, что позволяет сформировать плотное и долговечное покрытие.
Цветное электрофорезное покрытие
Цветное электрофорезное покрытие (Color electrophoretic coating) представляет собой специализированную линейку продукции, сочетающую декоративные и защитные свойства.
Электроосаждаемая краска
При традиционном распылении толщина покрытия зависит от навыков оператора, что может приводить к неравномерности. Однако данный процесс контролируется электрическим полем.