-
+86-15325209788
- 1285503185@qq,com


Чэнцзи Лакокрасочные материалы — Анализ процесса электрофореза и технологии электрофорезного нанесения покрытий.
2026-08-05
Процесс электрофореза подразделяется на анодный и катодный электрофорез. Если частицы лакокрасочного покрытия заряжены отрицательно, а заготовка выступает в качестве анода, то осаждение частиц лакокрасочного покрытия на заготовке под действием сил электрического поля с образованием пленки называется анодным электрофорезом; напротив, если частицы лакокрасочного покрытия заряжены положительно, а заготовка выступает в качестве катода, то осаждение частиц лакокрасочного покрытия на заготовке с образованием пленки называется катодным электрофорезом.

История развития
Электрофоретическое нанесение покрытий — это особая технология нанесения покрытий, являющаяся одним из наиболее распространённых методов нанесения покрытий на металлические детали. Технология электрофоретического нанесения покрытий возникла в 1959 году, когда американская автомобильная компания «Форд» начала исследования по применению анодного электрофоретического грунтового покрытия в автомобилестроении, а в 1963 году было построено оборудование для электрофоретического нанесения покрытий первого поколения. Впоследствии технология электрофоретического нанесения покрытий начала стремительно развиваться.
Разработка электрофоретических красок и технологий нанесения в Китае насчитывает уже более 30 лет. В 1965 году Шанхайский институт лакокрасочных материалов успешно разработал анодные электрофоретические краски; к 70-м годам в автомобильной промышленности Китая было построено несколько линий анодного электрофоретического нанесения покрытий на автомобильные детали. Анодные электрофоретические краски первого поколения были впервые успешно разработаны Институтом № 59 в 1979 году и нашли определенное применение в военной промышленности; впоследствии Шанхайский институт лакокрасочных материалов, Ланьчжунский институт лакокрасочных материалов, а также крупные и средние лакокрасочные заводы в Шэньяне, Пекине, Тяньцзине и других городах провели масштабную работу по разработке и созданию катодных электрофоретических красок. В период реализации «Шестого пятилетнего плана» китайская лакокрасочная промышленность импортировала технологии производства катодных электрофоретических красок и технологии нанесения покрытий из Японии, Австрии и Великобритании. Кроме того, Китай последовательно импортировал передовые технологии производства лакокрасочных материалов и оборудование для нанесения покрытий из США, Германии, Италии и других стран. Первая современная линия катодного электрофоретического окрашивания автомобильных кузовов была запущена в 1986 году на заводе по производству кузовов «Чанчунь-И-Цзи» (Changchun FAW), после чего были введены в эксплуатацию линии катодного электрофоретического окрашивания на заводах «Хубэй-Эр-Цзи» (Hubei Second Automobile Works) и «Цзинань» (Jinan). В автомобильной промышленности Китая сформировалась тенденция к замене анодного электрофоретического нанесения покрытий на катодное. К концу 1999 года в стране было введено в эксплуатацию несколько десятков производственных линий, причем только линий катодного электрофоретического нанесения покрытий производительностью более 100 000 автомобилей насчитывалось более 5 (например: «Чанчунь ФАВ-Фольксваген», «Шанхай Фольксваген», «Пекин Лёгкие Автомобили», «Тяньцзинь Шали», «Шанхай Бюик» и др., с электрофоретическими ваннами вместимостью более 100 тонн), которые были построены и введены в эксплуатацию до 2000 года. Катодные электрофоретические краски уже занимают большую часть рынка автомобильных покрытий, в то время как анодные электрофоретические краски активно используются во многих других областях. Анодные электрофоретические краски применяются для окраски рамы грузовиков, черных деталей салона и других металлических изделий, к которым предъявляются невысокие требования по коррозионной стойкости.

Анодная электрофорезная окраска характеризуется следующим: низкая стоимость сырья (как правило, на 50 % дешевле, чем при катодной электрофорезной окраске); относительно простое оборудование и небольшие инвестиции (как правило, на 30 % дешевле, чем при катодной электрофорезной окраске); невысокие технические требования; коррозионная стойкость покрытия ниже, чем при катодной электрофорезной окраске (составляет примерно четверть срока службы катодного покрытия).
Причина высокой коррозионной стойкости покрытий, нанесенных методом катодного электрофореза, заключается в следующем: заготовка выступает в качестве катода, поэтому не происходит анодного растворения, а поверхность заготовки и фосфатированная пленка не повреждаются; электрофоретические краски (как правило, азотсодержащие смолы) оказывают защитное действие на металл, а используемые краски отличаются высоким качеством и дорогостоящими составами.

Технологический процесс
Общий технологический процесс анодного электрофореза выглядит следующим образом: предварительная обработка деталей (обезжиривание → промывка горячей водой → удаление ржавчины → промывка холодной водой → фосфатирование → промывка горячей водой → пассивация) → анодный электрофорез → последующая обработка деталей (промывка чистой водой → сушка).
1. Обезжиривание. Обычно используется горячий щелочной раствор для химического обезжиривания при температуре 60 °C (паровой нагрев) в течение примерно 20 минут.
2. Промывка горячей водой. Температура 60 °C (паровой нагрев), продолжительность 2 мин.
3. Удаление ржавчины. Используется H₂SO₄ или HCl, например, раствор для удаления ржавчины на основе соляной кислоты: общая кислотность HCl ≥ 43 ед.; свободная кислотность > 41 ед.; добавление моющего средства 1,5%; промывка при комнатной температуре в течение 10–20 мин.
4. Промывка холодной водой. Промывка в потоке холодной воды в течение 1 мин.
5. Фосфатирование. Фосфатирование при средней температуре (10 мин при 60 °C); в качестве фосфатирующего раствора можно использовать готовые коммерческие составы.
Вышеуказанные операции также можно заменить пескоструйной обработкой → промывкой водой.
6. Пассивация. С помощью реагентов, совместимых с фосфатирующим раствором (предоставляются производителем фосфатирующего раствора); достаточно 1–2 мин при комнатной температуре.
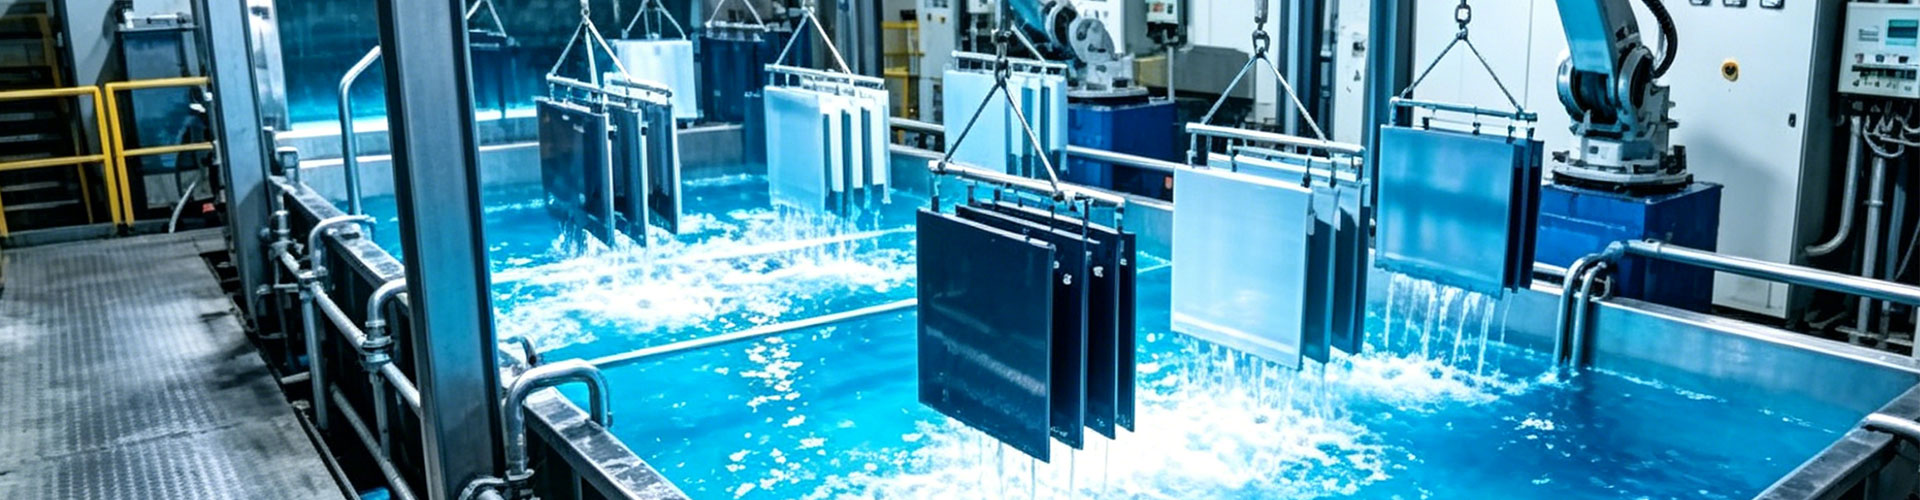
7. Анодная электрофореза. Состав электролита: черная электрофорезная краска H08-1, массовая доля твердых веществ 9–12 %, массовая доля дистиллированной воды 88–91 %. Напряжение: (70 ± 10) В; время: 2–2,5 мин; температура краски: 15–35 °C; pH краски: 8–8,5. Внимание: при помещении и извлечении заготовок из ванны необходимо отключить питание. В процессе электрофореза сила тока постепенно снижается по мере утолщения лакокрасочной пленки.
8. Промывка чистой водой. Промывка в проточной холодной воде.
9. Сушка. Сушка в сушильной камере при температуре (165 ± 5) °C в течение 40–60 мин.