-
+86-15325209788
- 1285503185@qq,com


Электроосаждаемая краска: эффективное решение для антикоррозионной защиты в 2026 году
2026-11-14
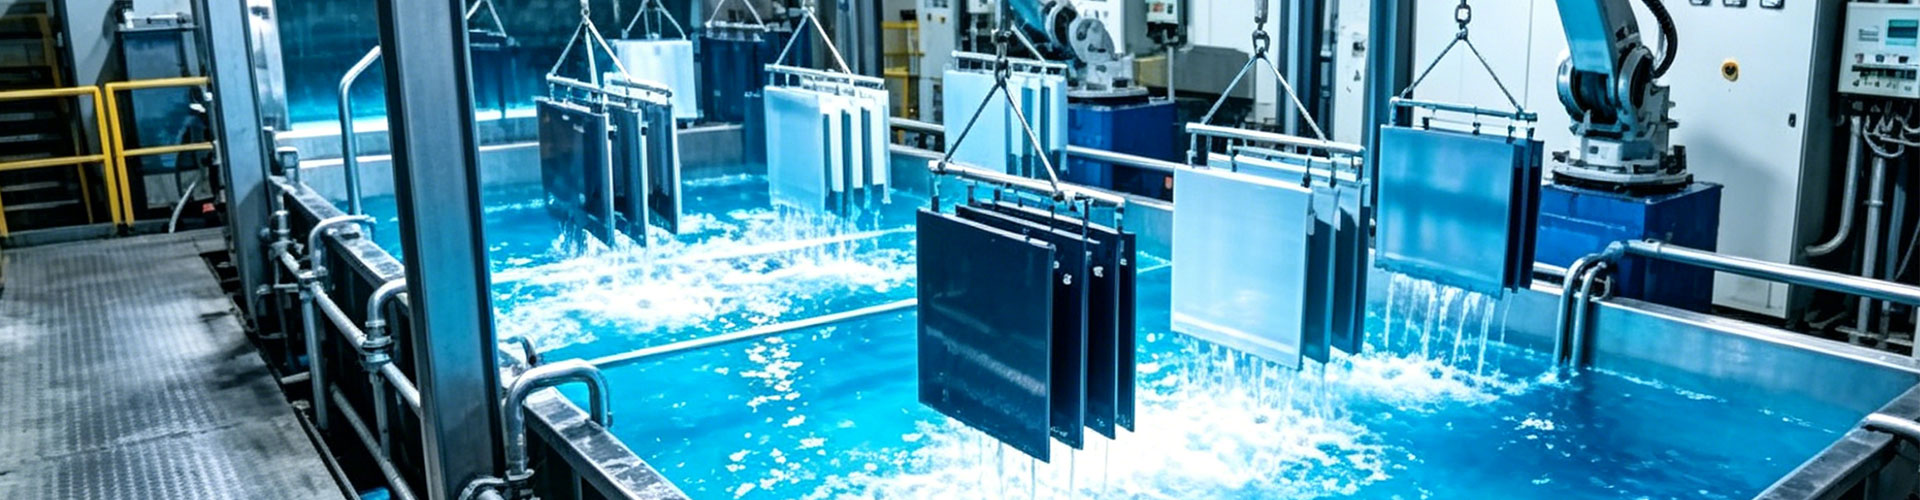
Электроосаждаемая краска — не просто технология покрытия. Это надёжный барьер, который формируется *сам*, под действием электрического тока, проникая в каждую микротрещину, закругление и внутреннюю полость металлической детали. В 2026 году она остаётся самым технологически зрелым решением для антикоррозионной защиты стальных и цинковых поверхностей в автомобильной промышленности, строительных конструкциях и оборудовании для пищевой и фармацевтической отраслей.
Почему катодный электрофорез работает там, где другие методы терпят провал
Мы не раз сталкивались с ситуацией: клиент заказывает порошковое покрытие для сложного каркаса кузова, а через три месяца на сварных швах появляется белый налёт — началась подпокровная коррозия. Причина проста: порошковая краска не проникает в зазоры. Катодная электроосаждаемая краска — другое дело. Её частицы заряжены положительно и движутся к катоду (детали), оседая равномерно даже в труднодоступных местах. Толщина покрытия — от 18 до 25 мкм. Плотность плёнки после отверждения при 170–180 °C достигает 99,3 %. Мы проверяли это на образцах в соляном тумане по ГОСТ Р ИСО 9227–2017: выдержка без сквозной коррозии — более 1200 часов.
Ключевое преимущество — воспроизводимость. В отличие от распыления или окунания, процесс контролируется параметрами: напряжением (200–400 В), плотностью тока (1,2–2,5 А/дм²), временем осаждения (2–4 минуты) и температурой ванны (28–32 °C). Один и тот же комплект деталей из партии №1287 даёт отклонение толщины покрытия не более ±1,2 мкм. Это критично для автокомпонентов, где допуск на защитный слой регламентирован OEM-спецификациями — например, VW TL-226 или Ford WSS-M2P171-A2.
Не всё, что называют «электроосаждаемым», одинаково эффективно
Некоторые поставщики предлагают «универсальные» эпоксидные составы с низким содержанием бисфенола А и заявленной адгезией к алюминию. На практике такие материалы часто не проходят тест на ударную нагрузку по ISO 6272 при −20 °C: плёнка трескается уже при первом ударе молотка. Настоящая электроосаждаемая краска для промышленного применения — это сбалансированная система: эпоксидно-акриловая основа, модифицированный полимерный загуститель и стабилизированный пигментный комплекс. Мы видели, как у одного завода в Татарстане отказала линия из-за расслоения эмали на стойках подвески — причина: использовали дешёвый импортный концентрат без сертификата соответствия ТР ТС 030/2012.
Важно понимать ограничения. Электроосаждение не заменяет подготовку поверхности. Обезжиривание, фосфатирование и промывка — обязательны. Пропуск одной стадии снижает адгезию на 40–60 %. Также нельзя наносить электроосаждаемую краску на загрязнённые маслом детали или поверхности с остатками ржавчины — даже микроскопические включения нарушают электропроводность и создают «слепые зоны» без покрытия.
Как выбрать поставщика, а не просто бренд
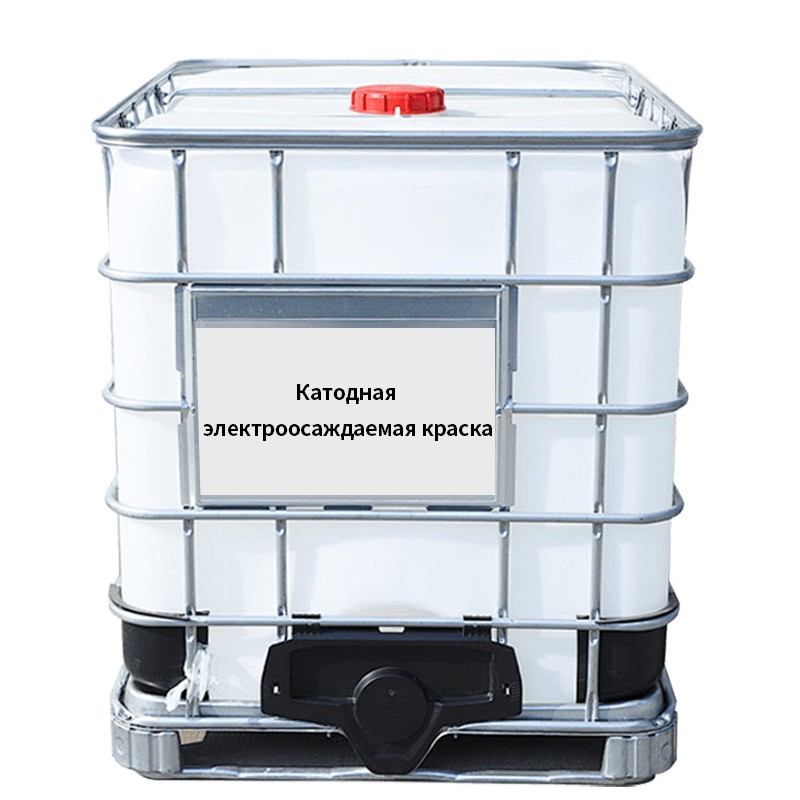
Обращайте внимание не на маркетинговые слоганы, а на три конкретных вещи: наличие собственной лаборатории с аккредитацией на испытания по ГОСТ 9.032, возможность поставки технического регламента с указанием pH ванны (оптимально 5,8–6,3), и наличие инженерной поддержки на этапе пусконаладки. Например, ООО Чжэцзян Цюйчжоу Чэнцзи Лакокрасочные Материалы располагает производством в экономической зоне района Цзян (г. Цюйчжоу, провинция Чжэцзян) и предоставляет не только составы, но и полный цикл — от расчёта объёма ванны до настройки параметров отверждения в конвейерной печи. Их катодные материалы прошли сравнительные испытания на заводе в Липецке: время выдержки в камере солевого тумана составило 1320 часов — на 12 % выше среднего показателя по рынку.
Стоимость — не главный фактор. Расчёт должен идти на стоимость за квадратный метр готового покрытия. Учитывайте: выход сухого остатка (у качественных материалов — 12–14 %), расход воды на промывку (низкий уровень ионной силы в ванне снижает количество циклов), и срок службы ванны (при правильной эксплуатации — до 18 месяцев без замены). Средний срок окупаемости линии электрофореза — 14–18 месяцев при объёме окрашивания от 500 м²/смену.
Будущее — в точности, а не в громкости
В 2026 году ключевая тенденция — переход от «просто покрыть» к «точно покрыть». Растёт спрос на составы с регулируемой скоростью осаждения, совместимые с роботизированными системами контроля толщины в реальном времени. Уже сейчас ведущие производители внедряют IoT-модули, которые корректируют параметры ванны на основе данных с датчиков pH, плотности тока и температуры. Электроосаждаемая краска остаётся не модным трендом, а промышленным стандартом — там, где требуется предсказуемая, глубокая и долговечная защита. Выбор зависит не от названия компании, а от того, может ли её решение пройти ваш тест: на адгезию после цикла заморозки–оттаивания, на стойкость к механическому истиранию, и на соответствие вашему цеховому регламенту.